油气输送管道防腐层技术发展现状及桐福管道的生产实践
国内油气管道总里程已突破18万公里,其中服役超过15年的老管道占比接近三成。腐蚀穿孔一直是威胁管道安全运行的头号因素,而防腐层的技术选型和施工质量,直接决定了管道的设计寿命能否兑现。作为深耕管道制造领域多年的企业,沧州桐福管道有限公司:防腐管道生产,钢制管件加工,保温管道销售,管道配件制造,市政管道工程,我们在防腐工艺上积累了一些实操经验,借此机会梳理一下当前的技术现状。
三层PE与熔结环氧:主流工艺的适用边界
目前长输油气管道防腐层的主流方案集中在三层PE(3LPE)和熔结环氧粉末(FBE)两类。三层PE由环氧底漆、胶粘剂中间层和聚乙烯外护层构成,兼顾了FBE的附着力和PE的机械保护性能,抗冲击、耐划伤表现突出,适合穿越段和石方地段。FBE则以单层环氧粉末喷涂成型,与钢管表面形成化学键合,附着力极强,但抗机械损伤能力偏弱,更多用于定向钻穿越和弯管区域。
两种工艺各有适用场景,选型时不能一刀切。我们通常根据敷设环境、土壤腐蚀等级和施工方式来匹配方案:
- 土壤电阻率低于20Ω·m的强腐蚀区域:优先选用三层PE结构,外护层厚度不低于2.5mm
- 定向钻穿越段:FBE涂层配合环氧砂浆外保护,避免回拖过程中涂层剥离
- 站场管网及管件连接处:采用液态环氧补口或热收缩带,确保焊口区域防腐连续性
桐福管道的生产实践:从涂敷到检测的全链条控制
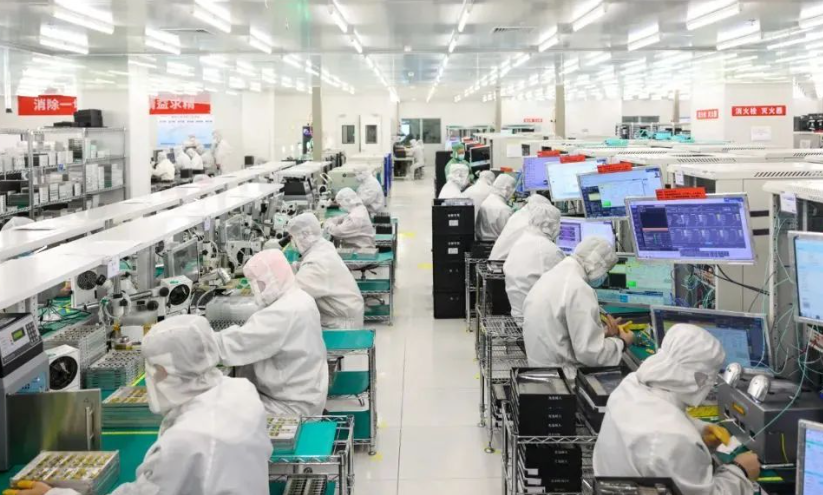
在防腐管道生产环节,前处理质量往往被低估。钢管表面的锚纹深度控制在50-90μm、清洁度达到Sa2.5级,是保证涂层附着力的前提。我们的生产线配备了抛丸除锈和在线表面粗糙度检测,每批次抽检附着力(拉开法)和阴极剥离指标,确保涂层在长期阴极保护条件下不出现剥离蔓延。
钢制管件加工中的弯头、三通等异形件,防腐难度比直管高出不少。曲率变化导致涂层厚度不均匀,我们通过调整喷涂角度和粉末流量参数,将弯管外弧侧的涂层厚度偏差控制在±0.15mm以内。保温管道销售方面,预制直埋保温管的防腐层与外护管之间的匹配也需同步考量,避免因热胀冷缩造成防腐层微裂纹。
管道配件制造环节同样不容忽视。法兰、阀门连接处的异形表面,我们采用手工刷涂与喷涂结合的方式,确保边角区域涂层覆盖率达标。市政管道工程中涉及的顶管施工段,外防腐层还需额外增加耐磨保护层,这一点在管材出厂前就要完成。
从检测数据看,三层PE防腐管在标准盐雾试验中(3000小时)涂层完好率可达98%以上,而普通单层环氧涂层在同等条件下完好率约为85%-90%。阴极剥离试验(65℃,48h)中,三层PE结构的剥离半径通常控制在8mm以内,明显优于单层结构的15mm左右。
防腐层技术的演进没有终点,从沥青玻璃布到煤焦油瓷漆,再到如今的3LPE和FBE,每一代工艺的更替都对应着更严苛的服役环境。对于管道制造企业而言,把涂敷工艺参数吃透、把检测环节做实,比追逐新概念更有意义。