沧州桐福管道钢制管件加工工艺及管道配件技术优势解析
📅 2026-09-13
🔖 沧州桐福管道有限公司:防腐管道生产,钢制管件加工,保温管道销售,管道配件制造,市政管道工程
在市政管网与工业管道系统中,管件的质量直接决定整条管线的服役寿命。沧州桐福管道有限公司深耕管道配件制造领域,围绕钢制管件加工与防腐管道生产形成了一套成熟的技术体系。本文从加工工艺、参数控制、常见问题等角度,拆解钢制管件的生产要点。
一、钢制管件加工的核心工序
钢制管件的加工并非简单的切割与焊接。以大口径对焊弯头为例,从原材料入厂到成品出厂,通常需要经过以下关键步骤:
- 原材料复验——对钢板或无缝管坯进行化学成分与力学性能检测,确保材质符合设计要求;
- 下料与坡口加工——采用数控火焰或等离子切割,坡口角度一般控制在30°±2.5°;
- 热成型——推制或压制温度控制在900℃~1050℃,避免过热导致晶粒粗化;
- 热处理——根据材质选择正火或回火,消除成型应力;
- 表面处理与防腐——喷砂除锈至Sa2.5级后进行涂层作业。
每一道工序都有对应的过程检验记录,确保可追溯性。

二、管道配件制造中的关键技术参数
以沧州桐福管道有限公司常做的DN800碳钢对焊弯头为例,壁厚偏差需控制在±12.5%以内,椭圆度不超过外径的1%。这些指标看似严苛,但直接关系到现场组对间隙与焊接质量。在保温管道销售配套的管件中,还需要额外考虑保温层与外护管的同心度,偏差一般要求≤3mm。
值得注意的是,防腐管道生产环节中,环氧粉末喷涂的固化温度与时间需要根据管件壁厚动态调整——薄壁件固化时间短,厚壁件则需要延长,否则涂层附着力不达标。
常见问题及应对
- 弯头背面减薄:成型时外侧壁厚减薄率超过10%即判废,可通过优化推制速度改善;
- 焊缝气孔:多因坡口清洁不到位或保护气体流量不足,需在焊接前复查坡口面;
- 涂层针孔:喷砂后表面残留粉尘是主因,应增加吹扫工序。
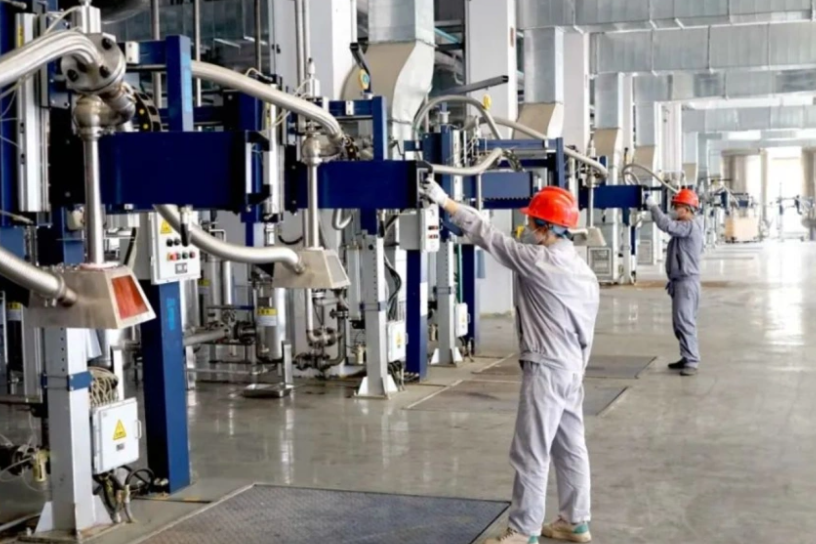
从实际项目反馈看,市政管道工程中管件失效案例里,约六成与现场焊接工艺有关,而非管件本身制造缺陷。因此,沧州桐福管道有限公司在供货时通常会附上组对与焊接建议参数,帮助施工方减少返工。
钢制管件加工与管道配件制造看似传统,但细节控制决定了最终品质。从原材料到成品,每一步的参数积累都是经验的沉淀。沧州桐福管道有限公司:防腐管道生产,钢制管件加工,保温管道销售,管道配件制造,市政管道工程——这条完整链路背后,是对工艺纪律的长期坚持。