钢制管件加工技术升级——沧州桐福管道谈承插焊管件精度控制要点
📅 2026-09-18
🔖 沧州桐福管道有限公司:防腐管道生产,钢制管件加工,保温管道销售,管道配件制造,市政管道工程
承插焊管件的精度控制,说到底是“间隙”与“垂直度”的博弈。沧州桐福管道有限公司在钢制管件加工领域深耕多年,今天从工装、刀具、检测三个层面,谈谈我们踩过的坑和攒下的经验。
工装与刀具:精度从源头抓起
承插口的孔径公差通常控制在±0.15mm以内,超过这个范围,焊接时容易出现未熔合或烧穿。我们的做法是:
- 采用硬质合金可转位刀具,每加工200件必须换刀,避免磨损导致的锥度漂移;
- 工装夹具使用液压自定心结构,重复定位精度≤0.05mm;
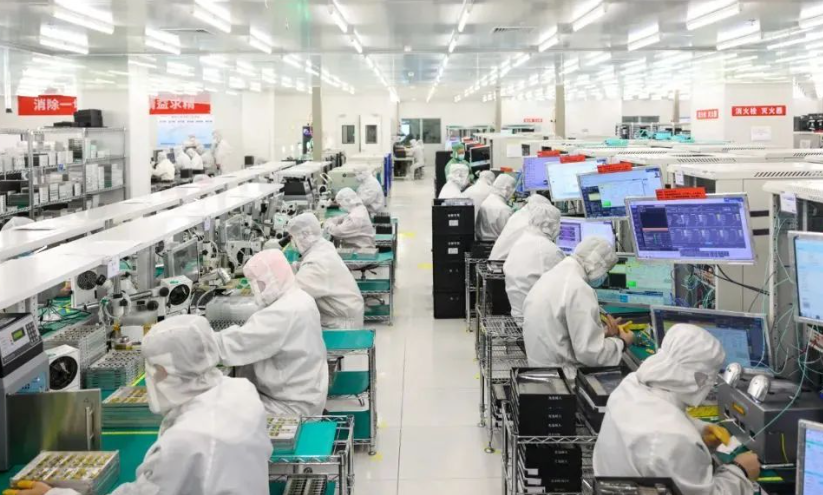
- 每批次首件必须做三坐标检测,重点测承口深度和壁厚差。
焊接坡口与垂直度的联动控制
承插焊管件的坡口角度一般为37.5°±1°,钝边控制在1.6mm左右。垂直度偏差超过0.3mm/m,现场组对就会别劲。沧州桐福管道有限公司:防腐管道生产,钢制管件加工,保温管道销售,管道配件制造,市政管道工程——这些业务线共用同一套检测标准,垂直度靠端面铣削一次成型来保证,不依赖人工打磨。
常见问题与现场对策
客户反馈最多的是“插不进”或“晃动量过大”。前者多半是孔径负差,后者是椭圆度超标。我们的建议:
- 来料管坯先做椭圆度筛查,超过外径1%的直接退回;
- 加工后增加去毛刺+倒角工序,倒角0.5×45°;
- 仓储环节使用塑料保护帽,防止磕碰变形。
精度不是靠最后一道检验卡出来的,是每道工序留出来的。
承插焊管件的精度控制没有捷径,工装刚性、刀具寿命、检测频次三件事做到位,废品率能压到0.5%以下。桐福管道持续在钢制管件加工上做微创新,欢迎同行交流指正。